Por qué la consistencia de los datos se está convirtiendo en un problema clave en la monitorización de salas limpias
En el sector farmacéutico europeo, la monitorización ambiental de salas limpias ya no se juzga solo por si se ha recogido una muestra. En las áreas de producción aséptica, las zonas limpias críticas y otros entornos controlados, los fabricantes prestan más atención a si el proceso de muestreo es estable, los registros son rastreables y los resultados siguen siendo comparables entre ubicaciones y ciclos de monitorización. Es por eso que la consistencia de los datos en el muestreo de aire viable se está convirtiendo en un tema central en la evaluación de equipos y la estrategia de monitorización ambiental.
En la práctica, los resultados inconsistentes rara vez provienen de un solo factor. Más a menudo, están relacionados con una combinación de problemas como un flujo de muestreo inestable, una práctica inconsistente del operador, una gestión incompleta de los registros o diseños de cabezales de muestreo que no coinciden con las condiciones del flujo de aire del área monitorizada. En el mercado europeo, estos problemas se evalúan cada vez más dentro de expectativas de monitorización y documentación ambiental más estrictas. Como resultado, los compradores dan más peso a si un muestreador de aire viable puede soportar un muestreo repetible y controlado en condiciones rutinarias de sala limpia.
Qué afecta a los resultados del muestreo de aire viable en salas limpias farmacéuticas
Para los equipos de monitorización activa de aire, la consistencia no se trata simplemente de la rapidez con la que una unidad puede recoger aire. Lo que más importa es si los parámetros de muestreo, el diseño estructural y la lógica de manejo de datos pueden soportar un uso repetible.
¿Es estable el flujo de muestreo?
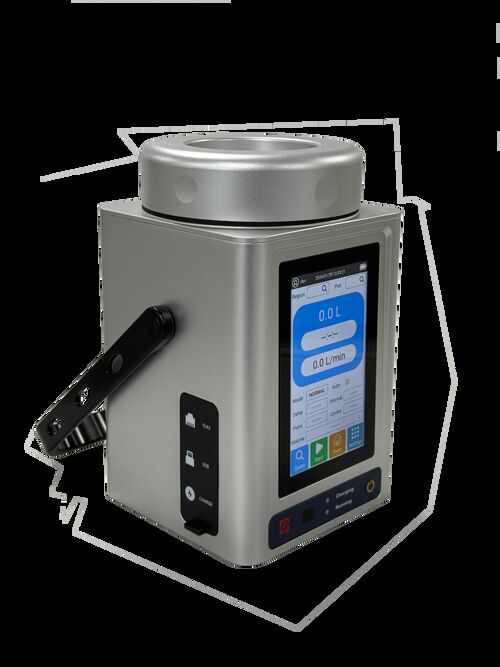
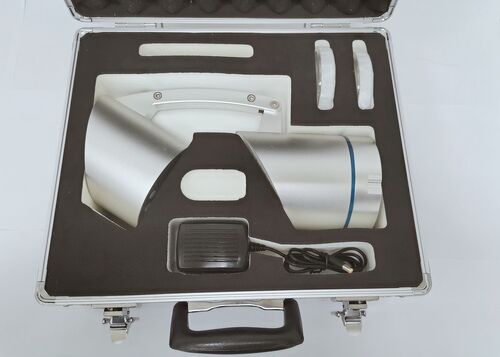
El flujo de muestreo es uno de los factores más importantes que afectan la comparabilidad de los resultados. Si el flujo de aire cambia entre diferentes ubicaciones, períodos de operación o condiciones de energía, los datos de muestreo se vuelven más difíciles de comparar. El muestreador de aire viable FKC-V, por ejemplo, está especificado en 100 L/min ±5%. Este tipo de parámetro es más útil en la comunicación técnica porque define un rango operativo claro en lugar de depender de afirmaciones vagas de rendimiento. Para las salas limpias farmacéuticas, el control de flujo medible está estrechamente relacionado con la práctica de monitorización estandarizada.
¿El método de muestreo admite una recolección representativa?
El muestreo representativo es igualmente importante en entornos controlados. El FKC-V está diseñado según el principio de muestreo isocinético y utiliza un cabezal de muestreo de ranura SUS316L. Este diseño está destinado a mantener la velocidad del aire en la entrada de muestreo alineada con las condiciones del flujo de aire de la sala limpia, al tiempo que ayuda a los microorganismos en el aire a impactar la superficie del agar de manera más uniforme. Para los usuarios farmacéuticos, estos detalles de diseño no son solo características del producto; son parte de la base técnica para la selección del muestreador.
¿Son los registros rastreables y utilizables?
En Europa, el valor del equipo de monitorización ambiental depende cada vez más de qué tan bien admite registros rastreables. La gestión de la autoridad del usuario, las funciones de pista de auditoría, la impresión in situ y las opciones de salida de datos son importantes en la revisión de calidad rutinaria. Si un muestreador puede recoger aire pero no puede admitir un rastro de registro claro, su utilidad en la monitorización ambiental a largo plazo es limitada.
¿En qué deberían centrarse los compradores europeos al seleccionar un muestreador de aire viable?
Desde una perspectiva de la industria, las salas limpias farmacéuticas en Europa deberían prestar mucha atención a cuatro áreas: si el muestreador proporciona especificaciones de flujo claras y verificables, si admite configuraciones flexibles de volumen de muestreo, si el material y la estructura son adecuados para uso en salas limpias y si la unidad admite documentación rastreable.
En este contexto, el volumen de muestreo ajustable de 1 a 9999 L del FKC-V, el cabezal de muestreo SUS316L, la retroalimentación de flujo en tiempo real y la gestión de usuarios de varios niveles con pista de auditoría son más relevantes cuando se discuten como parte de un flujo de trabajo de monitorización estandarizado en lugar de puntos de venta genéricos.
Conclusión
Para las salas limpias farmacéuticas europeas, el enfoque del muestreo de aire viable está cambiando de simplemente completar una tarea de monitorización a construir un sistema que sea consistente, rastreable y listo para su revisión. Al seleccionar un muestreador de aire viable, los compradores deben evaluar el flujo de muestreo, la recolección representativa, el diseño del material y la integridad del registro.
Por qué los residuos superficiales son más difíciles de controlar que la limpieza ambiental
En la fabricación de lentes ópticas, ventanas, vidrio recubierto y piezas ópticas de precisión, pasar una verificación de limpieza ambiental no significa automáticamente que la superficie del producto esté lo suficientemente limpia para su entrega. A menudo quedan partículas residuales después del lavado, la transferencia, el contacto con fijaciones, la espera previa al empaquetado o el contacto con superficies de herramientas. Estos residuos pueden no ser obvios durante la inspección visual, pero aún así pueden afectar el control de transmisión, el comportamiento de dispersión, la calidad de la unión y la consistencia del ensamblaje posterior. Para los fabricantes de óptica europeos, el problema clave ya no es si existe un paso de limpieza, sino si el resultado puede verificarse y rastrearse.
Por qué el recuento de partículas en superficie se está incorporando a la verificación de limpieza antes y después
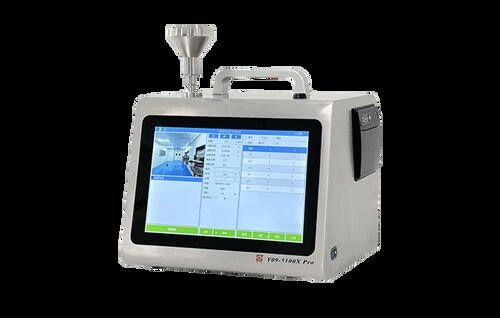
A diferencia del monitoreo de partículas en el aire, el recuento de partículas en superficie se enfoca en lo que queda en la superficie sólida misma. El Y09-110SPD funciona utilizando un puerto de muestreo dedicado para resuspender las partículas adheridas a la superficie y luego contarlas a través de un principio de detección óptica láser. Esto lo hace adecuado para comparaciones de limpieza antes y después, verificaciones de superficie de materiales entrantes e investigación de fuentes de contaminación en equipos o piezas críticas. En la fabricación de componentes ópticos, eso significa que la pregunta puede pasar de "¿Se limpió la pieza?" a "¿El resultado de la limpieza produjo una distribución de partículas aceptable en la superficie?".
Qué deben verificar los compradores al seleccionar un sistema para componentes ópticos
Para aplicaciones ópticas, la capacidad de tamaño de partícula es el primer punto de control. El Y09-110SPD proporciona seis canales de 0.1 a 5.0 µm, lo que ayuda a los usuarios a observar los cambios en la distribución de partículas finas en lugar de depender de un solo umbral. La eficiencia de muestreo es el siguiente factor. Una tasa de flujo de 28.3 L/min, un ciclo de muestreo de 3 s o 6 s, y modos estáticos y dinámicos hacen que el sistema sea más fácil de integrar en las verificaciones del puesto de trabajo y las rutinas de verificación de limpieza. La operación a largo plazo y el manejo de datos también son importantes. Las especificaciones del Y09-110SPD incluyen una vida útil de la fuente láser semiconductora de más de 30.000 horas, un tiempo de autolimpieza de ≤10 minutos y un almacenamiento de datos de más de 1.000.000 de registros, junto con conectividad WiFi, Ethernet y USB, además de permisos de usuario de cuatro niveles. Estos son indicadores prácticos para el uso repetido en turnos, estaciones y requisitos de auditoría. Para superficies planas grandes, esquinas o áreas de difícil limpieza, la disponibilidad de sondas personalizadas es otro punto de selección importante.
Qué significa esto para los fabricantes europeos y los proveedores asiáticos
Desde una perspectiva industrial, el recuento de partículas en superficie no está destinado a reemplazar la inspección completa de defectos. Su valor radica en que convierte los resultados de limpieza en datos medibles y revisables. Esto es especialmente útil cuando las empresas necesitan comparar métodos de limpieza, verificar la limpieza de las piezas entrantes o alinear los criterios de limpieza de superficies entre proveedores asiáticos y clientes europeos. En las guías de selección, los documentos de procesos y los procedimientos de inspección de entrada, el recuento de partículas en superficie respaldado por parámetros se está convirtiendo en un puente práctico entre la ejecución de la limpieza y la verificación de la limpieza.
SUZHOU, China 20 de noviembre de 2025El Consejo de Ministros de Asuntos Exteriores de la Unión Europea, en su reunión de 15 de diciembre de 1999, celebrada en Bruselas el 24 y 25 de diciembre de 1999, celebró una conferencia sobre el desarrollo de la cooperación con los países de la región.TESSOL, Inc., un proveedor líder de soluciones de medición y validación de Corea del Sur, el 19 de noviembre de 2025.
La delegación visitante incluyó al CEO de TESSOL, al Director de Ventas y al Jefe de Calibración y Validación.La visita tuvo como objetivo evaluar las capacidades de fabricación de Suzhou Sujing y discutir las posibles colaboraciones estratégicas para ampliar el alcance del mercado en Corea del Sur..
Capción: Ejecutivos de TESSOL y Suzhou Sujing posan para una foto de grupo en la sede de la compañía.
Presentación de la excelencia de la fabricación
Durante la visita, el equipo de TESSOL recibió un amplio recorrido por nuestros talleres de fabricación.Los invitados prestaron mucha atención a nuestro entorno de producción, precisión de ensamblaje y procesos de control de calidad rigurosos.
El recorrido destacó las líneas de productos principales de Suzhou Sujing, con un enfoque específico en:
Contadores de partículas de aire
Contadores de partículas líquidas
Los demás aparatos
Contadores de partículas de superficie
Capción: Representantes de TESSOL inspeccionando la línea de producción y examinando los detalles técnicos de nuestros contadores de partículas.
Alto elogio y futura cooperación
Tras el recorrido por las instalaciones, las dos partes mantuvieron una reunión de negocios en profundidad.Tomando nota de que el rendimiento y la precisión de los instrumentos de Suzhou Sujing cumplen los estrictos requisitos de las normas internacionales,.
Dado que TESSOL tiene una fuerte presencia en los sectores farmacéutico, biotecnológico y de semiconductores coreanos, su director general expresó unafuerte intención de compraEn este sentido, la Comisión ha adoptado una serie de medidas.Ambas partes coincidieron en que la combinación de la experiencia de validación de TESSOL con la instrumentación avanzada de Suzhou Sujing crea una poderosa sinergia para el mercado..
Capción: Líderes de ambas compañías discutiendo oportunidades de asociación estratégica durante la reunión.
Mirando hacia el futuro
Esta visita marca un hito importante en la estrategia de expansión internacional de Suzhou Sujing.llevando nuestras soluciones de pruebas de salas limpias de alta calidad a una gama más amplia de clientes en Corea del Sur y más allá.
Puntos difíciles de cumplimiento en las pruebas de partículas farmacéuticas
En los mercados de exportación de medicamentos genéricos de la India y del mundo, el control de calidad de los medicamentos inyectables y los envases farmacéuticos se enfrenta a un riguroso escrutinio regulatorio.Las pruebas tradicionales de partículas líquidas a menudo se basan en el registro manual o en sistemas de software no conformesCuando se enfrentan a los requisitos obligatorios de la FDA 21 CFR Parte 11 con respecto a "registros y firmas electrónicas", esto desencadena fácilmente riesgos de auditoría.La falta de pistas de auditoría rastreables y la estricta clasificación de los privilegios del usuario se ha convertido en un punto de dolor central para muchas compañías farmacéuticas durante la selección de equipos.
Arquitectura de conformidad electrónica del LE100S
Para superar este obstáculo de cumplimiento, el contador inteligente de partículas líquidas LE100S, introducido por Suzhou Sujing Instrument & Control Equipment Co., Ltd., proporciona una solución integral.Este equipo cuenta con software LE-Assistant incorporado, que cumple plenamente con las reglas de la FDA 21 CFR-11 desde su arquitectura subyacente.ofreciendo una salida de informes electrónicos sin papel profesionalA través de una interfaz USB, los datos protegidos pueden exportarse directamente y el dispositivo puede conectarse fácilmente a los sistemas de gestión de información de laboratorio (LIMS),Eliminar los silos de datos y garantizar la integridad de los datos.
Confiabilidad y alta precisión basadas en datos
Más allá de la conformidad con el software, la estabilidad del hardware es la piedra angular de los resultados de las pruebas consistentes.
Especificaciones básicas: admite un amplio rango de detección del tamaño de partículas de 2-600 μm, con una precisión del sistema mantenida dentro del ±10%.
Control de muestreo: Equipado con un dispositivo de muestreo con jeringa de precisión, logra una velocidad de muestreo rápida de 60 ml/min, manteniendo una precisión del volumen de muestreo de ±1,5%,prevención eficaz del taponamiento de las tuberías.
Alta repetibilidad: en condiciones de > 1000 partículas/ml y un volumen de muestra de 5 ml, la repetibilidad del ensayo RSD es < 2%, lo que proporciona un soporte sólido de datos para los ensayos por lotes de alta frecuencia.
En la validación de salas limpias y la detección de fugas de filtros HEPA, la precisión de medición de los fotómetros de aerosoles dicta directamente el cumplimiento de los resultados de los ensayos.cuando se realizan calibraciones y mantenimiento de rutina, los laboratorios de ensayo de terceros se encuentran con frecuencia con un problema técnico central: inestabilidad del caudal de muestreo y deriva cero en condiciones de concentración ultrabajas.Para hacer frente a este desafío de la industria, el calibrador de fotómetro de aerosoles APM-18 proporciona una solución muy fiable basada en el control de parámetros.
Rompiendo el cuello de botella de la estabilidad de calibración de baja concentración
La calibración del error de indicación de concentración de masa de un fotómetro de aerosoles a concentraciones extremadamente bajas requiere una fuente de generación de aerosoles excepcionalmente estable.Los calibradores convencionales suelen sufrir fluctuaciones de concentración significativas al emitir trazas de aerosoles.
El calibrador de fotómetro de aerosoles APM-18 utiliza un sistema de generación de polvo de boquilla fría Laskin incorporado para producir establemente partículas de niebla de aceite de múltiples escalas en el rango de micras, principalmente de 0,3 μm de tamañoEn cuanto a las métricas de estabilidad del núcleo, este equipo demuestra un excelente control de parámetros:
Continuidad de concentración ultrabaja: dentro del rango ultrabajo de (0,01~1) μg/L, el dispositivo alcanza una estabilidad de 4 horas de ≤ 5%..
Precisión de concentración estándar: en el rango de (1~100) μg/L, su estabilidad de 20 minutos está estrictamente controlada en ≤ 3%.Esta consistencia de salida, respaldada por parámetros definitivos, resuelve eficazmente el problema de la deriva cero durante la calibración del fotómetro de baja concentración., garantizando la fiabilidad de referencia de la instrumentación de validación de salas limpias.
Ajuste de amplio alcance y calibración simultánea de varios dispositivos
Además de resolver problemas de estabilidad, las agencias de ensayo de terceros se centran igualmente en la eficiencia de la calibración.que se estabiliza en un corto período de tiempo.
Para mejorar la eficiencia operativa del laboratorio, el sistema de calibración admite 3 fotómetros para el muestreo simultáneoAdemás, el dispositivo admite dos tipos de calibración de la concentración: el método de comparación y el método de pesaje.El método de pesaje se puede utilizar con un medidor de flujo de precisión opcional de 1CFM (28,3 L/min) y un dispositivo de muestreo de membrana de filtro., que cumplen con diversas normas metrológicas de alta precisión.
Diseño respetuoso con el medio ambiente y cumplimiento de las normas de descarga cero
Durante los ensayos de generación de aerosoles de alta concentración, la contaminación secundaria dentro del laboratorio sigue siendo una preocupación persistente para la gestión ambiental.El APM-18 incorpora filtración de dos etapas y dispone de un filtro HEPA sellado con depósito de líquido reemplazable por el usuario con una eficiencia de filtración ≥99.99%Este diseño ofrece emisiones de aire limpio ecológicamente certificadas, logrando un estricto cumplimiento de cero descargasy salvaguardar tanto al personal del laboratorio como al medio ambiente limpio.
Descripción:¿Está obteniendo falsos positivos en su sala limpia? Una prueba de conteo cero es esencial para una monitorización precisa de partículas. Aprenda el procedimiento paso a paso y consejos para la solución de problemas aquí.
En el campo de la monitorización de salas limpias, la precisión de los datos lo es todo. Un solo conteo falso puede llevar a certificaciones fallidas, líneas de producción detenidas o investigaciones costosas. Pero, ¿cómo sabe si las partículas que se muestran en su pantalla son contaminantes reales o solo "ruido electrónico"?
La respuesta está en la Prueba de Conteo Cero.
Este paso fundamental de verificación es requerido por estándares como ISO 21501-4 y JIS B 9921. Asegura que su contador de partículas en el aire no esté contando partículas cuando el aire está perfectamente limpio.
Aquí hay una guía profesional sobre cómo realizar esta prueba correctamente para garantizar la integridad de sus datos.
Qué necesita
Su contador de partículas en el aire (portátil o de mano).
Un Filtro de Conteo Cero (generalmente clasificado en 0.2µm o mejor).
Un tubo de muestreo corto y limpio (si corresponde).
Procedimiento paso a paso
1. Inspeccione la configuración Antes de comenzar, asegúrese de que la entrada de su contador de partículas esté limpia. Verifique el filtro cero para asegurarse de que no esté obstruido o dañado. Si está utilizando tubos para conectar el filtro, asegúrese de que el tubo no tenga dobleces ni grietas.
2. Conecte el filtro cero Conecte el filtro cero directamente a la boquilla de entrada del contador de partículas. Asegúrese de que la conexión sea hermética. Cualquier fuga en el punto de conexión introducirá aire ambiente, lo que provocará que la prueba falle.
3. Purga del sensor No comience a registrar datos inmediatamente. Cuando conecta el filtro por primera vez, todavía hay aire "sucio" atrapado dentro del sensor y la tubería.
Haga funcionar el instrumento durante 1 a 2 minutos (o tome algunos ciclos de muestra) sin registrar datos.
Este proceso de "purga" elimina las partículas residuales de la cámara óptica.
4. Ejecute la prueba oficial Configure su instrumento para ejecutar un ciclo de prueba estándar.
Duración: Según ISO 21501-4, el tiempo de prueba recomendado es a menudo de 5 minutos (o tiempo suficiente para muestrear un volumen específico de aire).
Observación: Durante este tiempo, observe la pantalla.
5. Analice los resultados ¿Cuál es el criterio de aprobación?
Idealmente, el resultado debería ser 0 conteos.
Sin embargo, la mayoría de los estándares permiten un margen de error muy pequeño debido al ruido electrónico (por ejemplo, < 1 conteo por 5 minutos).
Si el conteo es consistentemente cero, el sensor óptico de su instrumento está limpio y la electrónica es estable.
¿Qué pasa si la prueba falla? (Solución de problemas)
Si su contador muestra partículas mientras el filtro cero está conectado, no se asuste. Verifique lo siguiente:
Conexión suelta: Esta es la causa #1 de falla. Apriete el filtro.
Filtro sucio: Los filtros cero tienen una vida útil. Si se ha utilizado durante años, podría ser el momento de reemplazarlo.
Contaminación del sensor: Si el instrumento se usó recientemente en un entorno muy sucio, es posible que la lente óptica necesite una limpieza profesional.
Interferencia electrónica: Asegúrese de que el dispositivo no esté colocado cerca de maquinaria de alto voltaje o campos electromagnéticos fuertes.
Realizar una prueba de conteo cero antes de las tareas de certificación cruciales (como la prueba de fugas del filtro HEPA o la clasificación de la sala) es una práctica recomendada para cualquier profesional de control de calidad. Solo toma unos minutos, pero proporciona la confianza de que sus datos son reales y confiables.