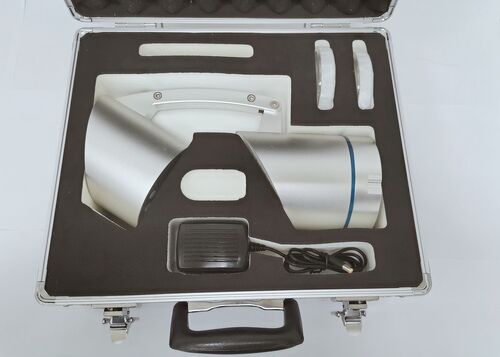
Dlaczego spójność danych staje się kluczowym problemem w monitorowaniu pomieszczeń czystego
W europejskim sektorze farmaceutycznym monitorowanie środowiska w czystych pomieszczeniach nie ocenia się już wyłącznie na podstawie pobrania próbki.i inne kontrolowane środowiska, producenci zwracają większą uwagę na to, czy proces pobierania próbek jest stabilny, czy zapisy są identyfikowalne i czy wyniki pozostają porównywalne w różnych lokalizacjach i cyklach monitorowania.Dlatego też spójność danych w zakresie wykonywania próbek powietrza staje się centralnym tematem w strategii oceny urządzeń i monitorowania środowiska..
W praktyce niespójne wyniki rzadko wynikają z jednego czynnika.niepełne zarządzanie rejestrami, lub konstrukcji głowic do pobierania próbek, które nie odpowiadają warunkom przepływu powietrza w obszarze monitorowanym.W związku z powyższym, w odniesieniu do wszystkich kwestii dotyczących ochrony środowiska, które są przedmiotem oceny, należy uwzględnić, w szczególności:W rezultacie nabywcy przywiązują większą wagę do tego, czy funkcjonalny próbnik powietrza może wspierać powtarzalne i kontrolowane pobieranie próbek w rutynowych warunkach czystych pomieszczeń.
Co wpływa na wyniki próbkowania powietrza w czystych pomieszczeniach farmaceutycznych
W przypadku aktywnych urządzeń monitorowania powietrza spójność nie dotyczy jedynie szybkości, z jaką urządzenie może zbierać powietrze.i logika przetwarzania danych może wspierać wielokrotne wykorzystanie.
Czy przepływ prób jest stabilny?
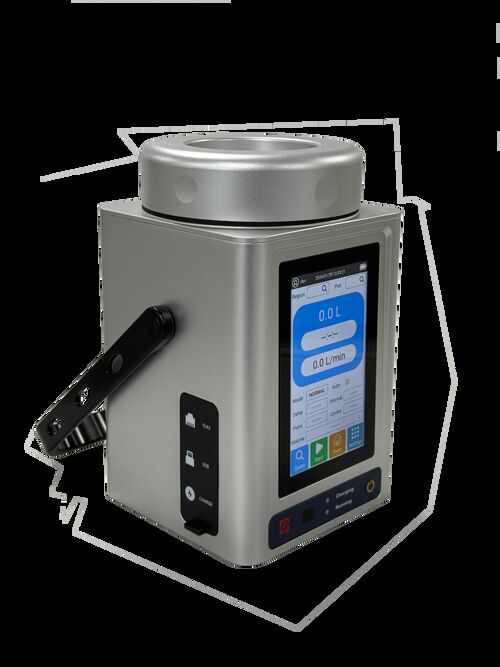
Przepływ próbki jest jednym z najważniejszych czynników wpływających na porównywalność wyników.dane z próbek stają się trudniejsze do porównaniaPrzykładowo próbnik żywotnego powietrza FKC-V jest określony na 100 l/min ±5%.Ten rodzaj parametrów jest bardziej przydatny w komunikacji technicznej, ponieważ definiuje on jasny zakres działania, a nie opiera się na niejasnych twierdzeniach o wydajności.W przypadku czystych pomieszczeń farmaceutycznych mierzalna kontrola przepływu jest ściśle powiązana ze standaryzowaną praktyką monitorowania.
Czy metoda pobierania próbek wspiera zbieranie reprezentatywne?
Reprezentatywne pobieranie próbek jest równie ważne w kontrolowanych środowiskach.Projekt ten ma na celu utrzymanie prędkości powietrza na wejściu próbkowania w zgodzie z warunkami przepływu powietrza w czystym pomieszczeniu, pomagając jednocześnie drobnoustrojom w powietrzu bardziej równomiernie wpływać na powierzchnię agaru.Dla użytkowników farmaceutycznych takie szczegóły projektowe nie są tylko cechami produktu; są częścią technicznej podstawy wyboru próbki.
Czy zapisy można wyśledzić i wykorzystać?
W Europie wartość sprzętu do monitorowania środowiska zależy coraz bardziej od tego, jak dobrze obsługuje on zapisy identyfikowalne.i opcje wyjścia danych wszystkie sprawy w rutynowym przeglądzie jakościJeżeli urządzenie do pobierania próbek może zbierać powietrze, ale nie jest w stanie zapewnić wyraźnego śladu, jego użyteczność w długoterminowym monitorowaniu środowiska jest ograniczona.
Na czym powinni skupić się europejscy nabywcy przy wyborze opłacalnego urządzenia do pobierania próbek powietrza?
Z punktu widzenia przemysłu, czyste pomieszczenia farmaceutyczne w Europie powinny zwracać szczególną uwagę na cztery obszary: czy próbkarz zapewnia jasne i weryfikowalne specyfikacje przepływu,czy obsługuje elastyczne ustawienia objętości próbkowania, czy materiał i konstrukcja nadają się do użytku w czystych pomieszczeniach oraz czy urządzenie obsługuje dokumentację identyfikowalną.
W tym kontekście FKC-V ′s 1 ′9999 L regulowalna objętość pobierania próbek, głowica pobierania próbek SUS316L, sprzęgło napędowe w czasie rzeczywistym,W tym kontekście należy zwrócić uwagę na fakt, że systemy zarządzania użytkownikami i zarządzanie użytkownikami na wielu poziomach z śladem audytu są bardziej istotne, gdy omawiane są jako część standaryzowanego przepływu pracy monitorowania, a nie jako ogólne punkty sprzedaży..
Wniosek
W przypadku europejskich czystych pomieszczeń farmaceutycznych skupienie się na wykonywaniu wykonalnego pobierania próbek powietrza zmienia się z zwykłego wykonywania zadania monitorowania na budowę systemu, który jest spójny, identyfikowalny i gotowy do przeglądu.Przy wyborze opłacalnego urządzenia do pobierania próbek powietrza, nabywcy powinni ocenić przepływ pobierania próbek, reprezentatywne zbieranie, projektowanie materiałów i integralność danych.
Dlaczego utrzymywanie czystości powierzchni jest trudniejsze niż utrzymywanie czystości otoczenia
W produkcji soczewek optycznych, okien, pokrytego szkła i precyzyjnych części optycznych,przejście kontroli czystości otoczenia nie oznacza automatycznie, że powierzchnia produktu jest wystarczająco czysta do dostarczeniaCzęsto pozostają pozostałości cząstek po praniu, przenoszeniu, kontakcie z urządzeniem, oczekiwaniu przed pakowaniem lub kontakcie z powierzchniami narzędzi.Ale nadal mogą wpływać na kontrolę transmisji.Dla europejskich producentów optycznych kluczowym zagadnieniem nie jest już to, czy istnieje etap oczyszczania,ale czy wynik można zweryfikować i wyśledzić.
Dlaczego liczenie cząstek powierzchniowych przechodzi do weryfikacji przed i po czyszczeniu
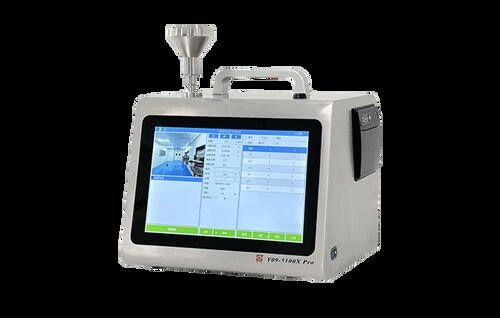
W przeciwieństwie do monitorowania cząstek powietrznych, liczenie cząstek powierzchniowych koncentruje się na tym, co pozostaje na samej powierzchni stałej.Y09-110SPD działa przy użyciu dedykowanego portu pobierania próbek do ponownego zawieszenia cząstek przymocowanych do powierzchni, a następnie liczenia ich za pomocą laserowej optycznej czujnikiDzięki temu nadaje się do porównania przed i po czyszczeniu, kontroli powierzchni materiału przychodzącego i badania źródła zanieczyszczenia sprzętu lub części krytycznych.W produkcji komponentów optycznych, co oznacza, że pytanie może przejść z Czy część została oczyszczona? na Czy oczyszczanie doprowadziło do dopuszczalnego rozkładu cząstek na powierzchni?
Co kupujący powinni sprawdzić przy wyborze systemu do komponentów optycznych
W przypadku zastosowań optycznych, możliwość wielkości cząstek jest pierwszym punktem kontroli.który pomaga użytkownikom obserwować zmiany rozkładu cząstek cienkiej zamiast polegać na jednym proguNastępnym czynnikiem jest wydajność pobierania próbek.i zarówno tryby statyczne, jak i dynamiczne ułatwiają dopasowanie systemu do procedur kontroli stanowiska pracy i czyszczeniaDługotrwałe działanie i obsługa danych również mają znaczenie. Specyfikacje Y09-110SPD obejmują półprzewodnikowe źródło lasera o długości życia przekraczającej 30 000 godzin, czas samoczyszczenia ≤10 minut,i przechowywania danych w ilości większej niż 1,000To praktyczne wskaźniki dla wielokrotnego używania w różnych zmianach, stacjach i wymaganiach audytu.Do dużych płaskich powierzchni, narożników lub trudnych do czyszczenia obszarów, dostępność niestandardowych sond jest kolejnym ważnym punktem wyboru.
Co to oznacza dla europejskich producentów i dostawców z Azji
Z punktu widzenia przemysłu, liczenie cząstek powierzchniowych nie ma zastąpić pełnej kontroli wad, ale przekształca wyniki czyszczenia w mierzalne i sprawdzalne dane.Jest to szczególnie przydatne, gdy firmy muszą porównać metody czyszczeniaW przewodnikach selekcyjnych, dokumentach procesowych i procedurach inspekcji przychodzących części,Liczenie cząstek powierzchniowych oparte na parametrach staje się praktycznym pomostem między wykonywaniem czyszczenia a weryfikacją czystości.
SUZHOU, Chiny 20 listopada 2025Suzhou Sujing Instrument Automatic Control Equipment Co., Ltd. (Suzhou Sujing) miała zaszczyt powitać wysokiego szczebla delegację zTESSOL, Inc., wiodący południowokoreański dostawca rozwiązań pomiarowych i walidacyjnych, 19 listopada 2025 r.
Do delegacji odwiedzającej należał dyrektor generalny TESSOL, dyrektor sprzedaży oraz szef działu kalibracji i walidacji.Wizyta miała na celu ocenę zdolności produkcyjnych Suzhou Sujing oraz omówienie potencjalnych strategicznych współpracy w celu poszerzenia zasięgu rynku w Korei Południowej..
Napis: Kierownictwo TESSOL i Suzhou Sujing pozują na zdjęciu grupowym w siedzibie firmy.
Wystawa doskonałości produkcyjnej
Podczas wizyty zespół TESSOL przeszedł szeroką wycieczkę po naszych warsztatach produkcyjnych.Goście zwrócili szczególną uwagę na nasze środowisko produkcyjne, precyzja montażu i rygorystyczne procesy kontroli jakości.
Podczas wycieczki podkreślono podstawowe linie produktów Suzhou Sujing, ze szczególnym uwzględnieniem:
Liczyciele cząstek powietrza
Liczyciele cząstek ciekłych
Fotometry
Liczyciele cząstek powierzchniowych
Podpis: Przedstawiciele TESSOL sprawdzają linię produkcyjną i szczegóły techniczne naszych liczników cząstek stałych.
Wysoka pochwała i przyszła współpraca
Po zwiedzaniu obiektu obie strony odbyły dogłębne spotkanie biznesowe.zauważając, że wydajność i dokładność przyrządów Suzhou Sujing spełniają rygorystyczne wymagania międzynarodowych norm,.
W związku z silnym zasięgiem firmy TESSOL w koreańskim sektorze farmaceutycznym, biotechnologicznym i półprzewodnikowym, jej prezes wyraził zadowolenie zsilna intencja zakupu/z naszym sprzętem /i nawiązać długoterminowe partnerstwo.Obie strony zgodziły się, że połączenie wiedzy TESSOL w zakresie walidacji z zaawansowaną instrumentalnością Suzhou Sujing tworzy potężną synergię dla rynku..
Podpis: Starsze kierownictwo obu firm omawiające możliwości strategicznego partnerstwa podczas spotkania.
Patrzenie w przyszłość
Wizyta ta stanowi ważny kamień milowy w strategii międzynarodowej ekspansji Suzhou Sujing.dostarczanie naszych wysokiej jakości rozwiązań do badań czystych pomieszczeń do szerszego grona klientów w Korei Południowej i poza nią.
Punkty bolesne zgodności w badaniach cząstek farmaceutycznych
Na indyjskich i światowych rynkach eksportu leków generycznych kontrola jakości leków do wstrzykiwań i opakowań farmaceutycznych podlega rygorystycznej kontroli regulacyjnej.Tradycyjne badania cząstek ciekłych często opierają się na ręcznym rejestrowaniu lub niezgodnych systemach oprogramowaniaW obliczu obowiązkowych wymogów FDA 21 CFR część 11 w odniesieniu do "elektronicznych rekordów i podpisów", łatwo wywoływać ryzyko audytu.Brak śladów audytu i rygorystyczna klasyfikacja przywilejów użytkowników stały się głównym problemem dla wielu firm farmaceutycznych podczas wyboru sprzętu.
Elektroniczna architektura zgodności LE100S
Aby przezwyciężyć tę przeszkodę zgodności, inteligentny licznik cząstek ciekłych LE100S, wprowadzony przez Suzhou Sujing Instrument & Control Equipment Co., Ltd., zapewnia kompleksowe rozwiązanie.To urządzenie posiada wbudowane oprogramowanie LE-AssistantSystem obsługuje wieloetapowe zarządzanie uprawnieniami użytkownika i śledzenie dziennika operacji.oferowanie profesjonalnej elektronicznej wersji sprawozdań bez papieruZa pośrednictwem interfejsu USB chronione dane mogą być bezpośrednio eksportowane, a urządzenie może łatwo połączyć się z systemami zarządzania informacjami laboratoryjnymi (LIMS),eliminowanie silosów danych i zapewnienie integralności danych.
Wiarygodność i wysoka precyzja oparta na danych
Oprócz zgodności oprogramowania, stabilność sprzętu jest podstawą spójnych wyników badań.
Główne specyfikacje: obsługuje szeroki zakres wykrywania wielkości cząstek 2-600 μm, przy dokładności systemu utrzymywanej w zakresie ±10%.
Kontrola pobierania próbek: wyposażony w precyzyjne urządzenie do pobierania próbek z strzykawki, osiąga szybką prędkość pobierania próbek wynoszącą 60 ml/min przy zachowaniu dokładności objętości próbki ±1,5%,skuteczne zapobieganie zatykania rurociągów.
Wysoka powtarzalność: w warunkach > 1000 cząstek/ml i objętości próbki 5 ml powtarzalność badania RSD wynosi < 2%, co zapewnia solidne dane do testowania serii o wysokiej częstotliwości.
W przypadku walidacji pomieszczeń czystych i wykrywania nieszczelności filtrów HEPA, dokładność pomiaru fotometrów aerozolowych bezpośrednio decyduje o zgodności wyników testów. Jednakże podczas wykonywania rutynowej kalibracji i konserwacji zewnętrzne laboratoria badawcze często napotykają podstawowy problem techniczny: niestabilność natężenia przepływu próbkowania i dryf zera w warunkach bardzo niskiego stężenia. Aby sprostać temu wyzwaniu branżowemu, kalibrator fotometru aerozolowego APM-18 zapewnia wysoce niezawodne rozwiązanie oparte na kontroli parametrycznej.
Przełamanie wąskiego gardła stabilności kalibracji przy niskich stężeniach
Kalibracja błędu wskazania stężenia masowego fotometru aerozolu przy ekstremalnie niskich stężeniach wymaga wyjątkowo stabilnego źródła wytwarzania aerozolu. W przypadku konwencjonalnych kalibratorów często występują znaczne wahania stężenia podczas wytwarzania śladowych ilości aerozoli.
Kalibrator fotometru aerozolowego APM-18 wykorzystuje wbudowany system wytwarzania pyłu z zimną dyszą Laskina, aby stabilnie wytwarzać wieloskalowe cząsteczki mgły olejowej w zakresie mikronów, głównie o wielkości 0,3 µm. Jeśli chodzi o podstawowe wskaźniki stabilności, sprzęt ten wykazuje wyjątkową kontrolę parametrów:
Ciągłość bardzo niskiego stężenia: W ultraniskim zakresie (0,01~1) µg/l urządzenie osiąga 4-godzinną stabilność ≤5%.
Standardowa precyzja stężenia: W zakresie (1 ~ 100) µg/L jego 20-minutowa stabilność jest ściśle kontrolowana na poziomie ≤3%. Ta spójność wyjściowa, poparta ostatecznymi parametrami, skutecznie rozwiązuje problem dryfu zera podczas kalibracji fotometru o niskim stężeniu, zapewniając podstawową niezawodność oprzyrządowania do walidacji pomieszczeń czystych.
Szeroki zakres regulacji i jednoczesna kalibracja wielu urządzeń
Poza rozwiązywaniem problemów ze stabilnością, zewnętrzne agencje testujące w równym stopniu skupiają się na wydajności kalibracji. APM-18 obsługuje szeroki zakres regulacji stężenia od 0,01 µg/L do 200 µg/L, który stabilizuje się w krótkim czasie.
Aby zwiększyć wydajność operacyjną laboratorium, system kalibracji obsługuje 3 fotometry do jednoczesnego pobierania próbek. Ponadto urządzenie obsługuje dwa rodzaje kalibracji stężenia: metodę porównawczą i metodę ważenia. Metodę ważenia można zastosować z opcjonalnym precyzyjnym przepływomierzem 1CFM (28,3 l/min) i urządzeniem do pobierania próbek z membraną filtrującą, spełniające różne precyzyjne standardy metrologiczne.
Ekologiczna konstrukcja spełniająca wymogi zerowego rozładowania
Podczas testów wytwarzania aerozoli o wysokim stężeniu wtórne zanieczyszczenia w laboratorium pozostają stałym problemem w zakresie zarządzania środowiskowego. APM-18 posiada dwustopniową filtrację i wymienialny przez użytkownika uszczelniony filtr HEPA w zbiorniku cieczy o skuteczności filtracji ≥99,99%. Konstrukcja ta zapewnia emisję czystego powietrza z certyfikatem ekologicznym, zapewniając ścisłą zgodność z normą zerowego rozładowaniaoraz ochrona zarówno personelu laboratorium, jak i czystego środowiska.
Opis: Czy otrzymujesz fałszywe wyniki w swoim cleanroomie? Test zerowy jest niezbędny do dokładnego monitorowania cząstek. Poznaj krok po kroku procedurę i wskazówki dotyczące rozwiązywania problemów.
W dziedzinie monitoringu cleanroomów dokładność danych jest najważniejsza. Pojedyncze fałszywe zliczenie może prowadzić do nieudanych certyfikacji, wstrzymania linii produkcyjnych lub kosztownych dochodzeń. Ale skąd wiesz, czy cząstki widoczne na ekranie to prawdziwe zanieczyszczenia, czy tylko "szumy elektroniczne"?
Odpowiedź tkwi w Teście zerowym.
Ten podstawowy krok weryfikacyjny jest wymagany przez normy takie jak ISO 21501-4 i JIS B 9921. Zapewnia, że licznik cząstek w powietrzu nie zlicza cząstek, gdy powietrze jest idealnie czyste.
Oto profesjonalny przewodnik, jak prawidłowo przeprowadzić ten test, aby zapewnić integralność danych.
Czego potrzebujesz
Twój licznik cząstek w powietrzu (ręczny lub przenośny).
Filtr zerowy (zazwyczaj o klasie 0,2µm lub lepszej).
Krótka, czysta rurka do pobierania próbek (jeśli dotyczy).
Procedura krok po kroku
1. Sprawdź konfigurację Przed rozpoczęciem upewnij się, że wlot licznika cząstek jest czysty. Sprawdź filtr zerowy, aby upewnić się, że nie jest zatkany ani uszkodzony. Jeśli używasz rurki do podłączenia filtra, upewnij się, że rurka jest wolna od zagięć i pęknięć.
2. Podłącz filtr zerowy Przymocuj filtr zerowy bezpośrednio do dyszy wlotowej licznika cząstek. Upewnij się, że połączenie jest szczelne. Jakiekolwiek nieszczelności w punkcie połączenia wprowadzą powietrze otoczenia, powodując niepowodzenie testu.
3. Oczyść czujnik Nie rozpoczynaj natychmiast rejestrowania danych. Po pierwszym podłączeniu filtra wewnątrz czujnika i rurkach nadal znajduje się "brudne" powietrze.
Uruchom urządzenie na 1 do 2 minut (lub wykonaj kilka cykli pobierania próbek) bez rejestrowania danych.
Ten proces "czyszczenia" wypłukuje resztki cząstek z komory optycznej.
4. Przeprowadź oficjalny test Skonfiguruj urządzenie, aby uruchomić standardowy cykl testowy.
Czas trwania: Zgodnie z normą ISO 21501-4, zalecany czas testowania wynosi często 5 minut (lub wystarczająco dużo czasu, aby pobrać określoną objętość powietrza).
Obserwacja: W tym czasie obserwuj wyświetlacz.
5. Przeanalizuj wyniki Jakie są kryteria zaliczenia?
Idealnie, wynik powinien wynosić 0 zliczeń.
Jednak większość norm dopuszcza bardzo mały margines błędu ze względu na szumy elektroniczne (np. < 1 zliczenie na 5 minut).
Jeśli zliczenie jest stale zerowe, czujnik optyczny urządzenia jest czysty, a elektronika stabilna.
Co zrobić, jeśli test się nie powiedzie? (Rozwiązywanie problemów)
Jeśli licznik pokazuje cząstki, gdy filtr zerowy jest podłączony, nie panikuj. Sprawdź następujące elementy:
Luźne połączenie: To najczęstsza przyczyna niepowodzenia. Dokręć filtr.
Brudny filtr: Filtry zerowe mają określoną żywotność. Jeśli był używany przez lata, może nadszedł czas, aby go wymienić.
Zanieczyszczenie czujnika: Jeśli urządzenie było niedawno używane w bardzo brudnym środowisku, soczewka optyczna może wymagać profesjonalnego czyszczenia.
Zakłócenia elektroniczne: Upewnij się, że urządzenie nie jest umieszczone w pobliżu maszyn wysokiego napięcia lub silnych pól elektromagnetycznych.
Przeprowadzanie testu zerowego przed kluczowymi zadaniami certyfikacyjnymi (takimi jak testowanie szczelności filtrów HEPA lub klasyfikacja pomieszczeń) jest najlepszą praktyką dla każdego profesjonalisty ds. zapewnienia jakości. Zajmuje to tylko kilka minut, ale zapewnia pewność, że Twoje dane są prawdziwe i wiarygodne.